Бункер-питатель: цена, производители и заводы РФ — 2026
2026-09-24
- Почему старые модели бункеров-питателей больше не работают в 2026 году
- Российские производители бункеров-питателей: кто выживает, а кто делает деньги
- Цена вопроса: сколько стоит бункер-питатель в 2026 году
- Как выбрать бункер-питатель: чек-лист для главного инженера
- Технические тренды 2026: что нового в бункерах-питателях
- Ошибки при монтаже, которые убивают оборудование
- Перспективы рынка: что будет дальше?
Выбор бункера-питателя для сыпучих материалов в 2026 году — это уже не просто поиск оборудования по каталогу. Это минное поле, где цены скачут вслед за курсом валют, а сроки поставки «заводского» китайского аналога могут растянуться на полгода. Мы проанализировали рынок, поговорили с главными инженерами горно-обогатительных комбинатов Урала и Сибири, и готовы дать честный, иногда жесткий обзор того, что реально работает в российских реалиях, а что является лишь красивой картинкой в буклете.
Почему старые модели бункеров-питателей больше не работают в 2026 году
Давайте будем откровенны: если вы до сих пор эксплуатируете парк техники, закупленный до 2022 года, вам повезло. Но при попытке масштабирования или замены изношенных узлов вы столкнетесь с реальностью, которую маркетологи стараются не освещать. Рынок изменился фундаментально.
Главная проблема сегодняшнего дня — не отсутствие оборудования. Его много. Проблема в интеграции и сервисной поддержке. Раньше вы покупали немецкий или шведский питатель, и он работал как часы. Теперь? Теперь вы выбираете между дорогими остатками западных складов (которые часто оказываются контрафактом), сложными в обслуживании китайскими решениями и российскими заводами, которые только учатся делать качественно.
В 2026 году ключевым фактором стала не столько цена самого железа, сколько доступность запчастей. Бункер-питатель — это узел, работающий в условиях абразивного износа. Плиты, вибраторы, приводы — все это расходники. И если завод-производитель обанкротился или перепрофилировался, ваше оборудование превращается в металлолом быстрее, чем вы успеете найти альтернативу.
Скрытые издержки: о чем молчат продавцы
Обратите внимание на один нюанс, который редко упоминают в коммерческих предложениях. Многие новые российские производители используют унифицированные китайские вибродвигатели. Да, они дешевле. Но их ресурс в условиях сибирской зимы (при температурах ниже -40°C) критически падает. Смазка густеет, подшипники выходят из строя. Вы экономите 15% на покупке, но теряете 200% времени на простои.
Мы видели случаи, когда предприятия пытались сэкономить на системе обогрева бункера. Результат? Примерзание влажной руды или угля к стенкам. Питатель просто встает. И никакая мощность вибрации не поможет, если материал превратился в монолит. Это не теория. Это практика, за которую платят штрафами за срыв отгрузок.
Российские производители бункеров-питателей: кто выживает, а кто делает деньги
Рынок РФ в сегменте тяжелого машиностроения прошел через жесткую чистку. Остались те, кто имеет собственное литейное производство и конструкторское бюро. Сборщики, покупающие корпуса в Китае и приваривающие шильдик в гараже, постепенно уходят в тень, хотя их все еще много на Avito и мелких тендерных площадках.
Ниже приведен список реальных игроков, способных обеспечить полный цикл производства и, что важнее, гарантийное обслуживание в 2026 году.
| Производитель / Завод | Локация | Специализация | Реальный срок поставки (2026) |
|---|---|---|---|
| Уралмашзавод | Екатеринбург | Тяжелые питатели для руды, камня. Высокая износостойкость. | 8-12 недель |
| Сибирский завод горного оборудования | Новосибирск | Адаптация под северные условия, усиленная теплоизоляция. | 10-14 недель |
| Челябинский завод строительного машиностроения | Челябинск | Бюджетные решения для щебня и песка. Средний ресурс. | 6-8 недель |
| Невский Машиностроительный Завод | Санкт-Петербург | Прецизионные дозаторы, автоматизация, IoT-датчики. | 12-16 недель |
| Китайские OEM-поставщики (через дилеров РФ) | Москва/Владивосток | Дешевые аналоги. Риск с гарантией. | От 4 до 20 недель (нестабильно) |
Обратите внимание на сроки. В 2024-2025 годах логистика стабилизировалась, но очередь на заводы выросла. Если вам обещают поставку «за 2 недели» нового тяжелого бункера-питателя — вас обманывают. Либо вам продают б/у технику после косметического ремонта, либо это мошенничество.
Проблема импортозамещения электроники
Механика — это полдела. Современный бункер-питатель управляется частотными преобразователями и системами автоматики. Здесь российский рынок испытывает наибольший стресс. Европейские компоненты (Siemens, ABB) стали роскошью или исчезли. Их заменяют китайские аналоги (Inovance, Delta) или российские сборки на китайской базе.
Это работает? Да. Но требует другой культуры обслуживания. Китайская электроника более чувствительна к перепадам напряжения и качеству заземления. В старых цехах, где проводка не менялась с советских времен, установка современного питателя с китайским «мозгом» без стабилизатора и правильного контура заземления — это лотерея. И шанс выиграть в ней невелик.
Цена вопроса: сколько стоит бункер-питатель в 2026 году
Цены на промышленное оборудование в России больше не привязаны жестко к доллару, но зависят от стоимости металла, энергии и комплектующих. Разброс цен колоссальный и зависит от производительности (тонн в час) и типа материала.
Для ориентира приведем средние рыночные цены на новые вибропитатели (без учета НДС и доставки, так как логистика до удаленных регионов может составлять до 30% от стоимости):
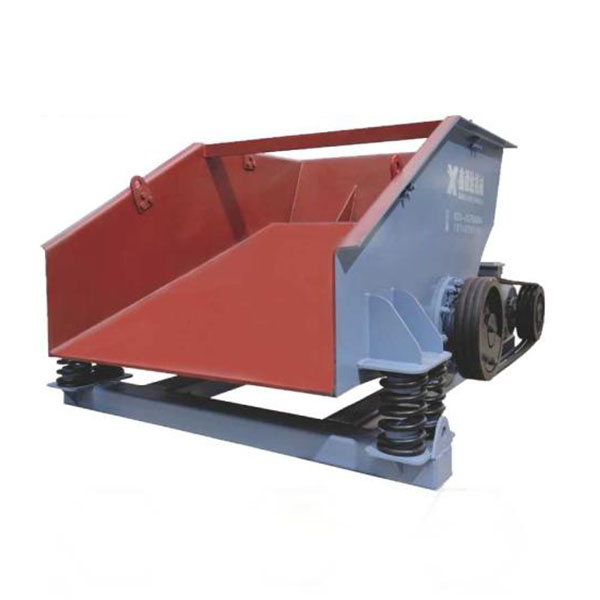
- Малая производительность (до 50 т/ч): 450 000 – 700 000 руб. Это компактные установки для небольших карьеров или складов сыпучих удобрений.
- Средняя производительность (50-200 т/ч): 800 000 – 1 500 000 руб. Самый массовый сегмент. Здесь важна толщина брони футеровки.
- Тяжелые промышленные питатели (200+ т/ч): от 2 000 000 руб. и выше. Цена может достигать 5-7 млн рублей для уникальных проектов с индивидуальным инжинирингом.
Почему так дорого? Сталь. Марки сталей для футеровки (например, 110Г13Л или импортные аналоги типа Hardox) подорожали. Кроме того, дефицит квалифицированных сварщиков, способных варить высокопрочные сплавы без дефектов, раздувает фонд оплаты труда на заводах.
Совет эксперта: Не смотрите только на цену «железа». Запросите стоимость комплекта запасных плит футеровки. Часто бывает, что дешевый питатель комплектуется дешевой же броней, которая стирается за 3 месяца. Дорогой питатель может иметь съемную броню из композитных материалов, служащую год. Считайте TCO (Total Cost of Ownership), а не цену покупки.
Как выбрать бункер-питатель: чек-лист для главного инженера
Чтобы не купить проблему, а не решение, пройдитесь по этим пунктам перед подписанием договора. Это спасет вам нервы и бюджет.
1. Характеристика материала
Не пишите в запросе просто «щебень». Укажите:
- Максимальный размер куска (габарит).
- Влажность материала. Если влажность выше 5%, риск залипания критический. Нужен питатель с принудительной очисткой или специальной геометрией днища.
- Абразивность. Для кварцевого песка нужна одна сталь, для гранита — другая.
2. Условия эксплуатации
Работаете ли вы в крытом складе или на открытой площадке в Якутии? Для открытых площадок в РФ обязательно наличие морозоисполнения (северное исполнение). Это не просто утеплитель. Это специальные марки резины для виброопор, которые не дубеют на морозе, и обогреваемые шкафы управления.
Если вам предлагают стандартную комплектацию для работы при -40°C — бегите. Резина треснет через неделю, а электроника откажет в первый же мороз.
3. Интеграция с существующей линией
Проверьте посадочные места. Российские заводы часто используют свои стандарты крепления, отличные от европейских или старых советских. Вам придется варить новые переходные плиты? Это дополнительные затраты и время. Требуйте чертежи присоединительных размеров до оплаты счета.
Технические тренды 2026: что нового в бункерах-питателях
Технологии не стоят на месте, даже в таком консервативном секторе, как горное машиностроение. Вот три тренда, которые определяют рынок в этом году.
Умная диагностика (IoT). Новые питатели оснащаются датчиками вибрации и температуры подшипников в реальном времени. Данные передаются на сервер завода-изготовителя или в вашу SCADA-систему. Это позволяет предсказать выход подшипника из строя за 2-3 недели до аварии. В условиях дефицита кадров это спасение. Механик не бегает с масленкой каждые два часа, а приходит по сигналу системы.
Композитная футеровка. Вместо тяжелой стальной брони все чаще применяют полиуретановые и резиновые композиты. Они легче, гасят шум и лучше сопротивляются ударам крупных кусков породы, не скалываясь. Да, они дороже, но срок службы в некоторых сценариях выше в 1.5 раза.
Энергоэффективные приводы. Современные вибродвигатели потребляют меньше энергии за счет оптимизации амплитуды и частоты колебаний. Экономия электроэнергии может достигать 15-20% по сравнению с моделями 2015-2018 годов. При текущих тарифах на энергоносители в РФ это окупает разницу в цене оборудования за 12-18 месяцев.
Ошибки при монтаже, которые убивают оборудование
Даже самый лучший бункер-питатель можно угробить неправильным монтажом. Мы собрали статистику сервисных обращений за последний год. Вот топ-3 ошибки:
- Жесткое крепление к конструкциям здания. Питатель должен вибрировать. Если он жестко связан с бетонным фундаментом или металлической эстакадой, вибрация передается на несущие конструкции. Это разрушает фундамент и приводит к усталостным трещинам в корпусе самого питателя. Используйте правильные виброизоляторы.
- Неправильная центровка перегрузочных пунктов. Если материал падает на питатель не по центру, а сбоку, возникает крутящий момент, на который конструкция не рассчитана. Это ведет к перекосу и быстрому износу пружин.
- Игнорирование заземления. Как мы упоминали выше, статическое электричество от трения сухого материала может вывести из строя датчики и электронику. Контур заземления обязателен.
Перспективы рынка: что будет дальше?
К 2027-2028 годам ожидается дальнейшая консолидация рынка. Мелкие сборочные цеха уйдут. Останутся 5-7 крупных холдингов, контролирующих весь цикл: от плавки стали до программного обеспечения. Цены стабилизируются, но дешевизны ждать не стоит.
Россия берет курс на полную технологическую независимость в этом секторе. Это значит, что качество российских питателей будет расти, так как конкуренция смещается из плоскости «кто дешевле привезет из Китая» в плоскость «кто надежнее и кто быстрее починит». Сервис становится главным продуктом, а железо — лишь носителем.
Для покупателя это хорошая новость. Вы получаете больше внимания к своей проблеме. Плохая новость — выбирать придется тщательнее. Эпоха «купил и забыл» с дешевым оборудованием закончилась. Теперь нужно партнерство с производителем.
Итоговый вердикт
Покупка бункера-питателя в 2026 году в России — это инвестиция в стабильность вашего производственного процесса. Не экономьте на футеровке и приводах. Выбирайте производителя с собственным сервисным центром в вашем федеральном округе. Проверяйте наличие запчастей на складе прямо сейчас, а не в момент поломки.
Если вам предлагают цену значительно ниже рынка — спросите, на чем сэкономили. Скорее всего, на стали, которую вы будете менять каждые три месяца, или на электронике, которая откажет в первый мороз. В промышленности чудес не бывает. Бывает только инженерный расчет и качественное исполнение.
Помните: простой линии стоит дороже, чем разница в цене между хорошим и посредственным оборудованием. Считайте деньги грамотно.
Пожалуйста, оставьте нам сообщение
-


-
-


WeChat